Tendenze del settore
2026-10-14
Un cuscinetto a sfere a gola profonda 6205 si guasta dopo 2.000 ore di funzionamento in una linea di confezionamento, mentre lo stesso codice articolo funziona per 18.000 ore in una macchina vicina. La differenza raramente sta nella qualità dell'acciaio stampata sulla scatola; è il processo di lavorazione CNC che trasforma l'acciaio in piste precise fino a pochi micrometri. Questo processo decide quanto dura effettivamente un cuscinetto.
La lavorazione CNC è la spina dorsale della moderna produzione di cuscinetti a sfere. Ogni pista concentrica, ogni gioco interno controllato e ogni rivoluzione silenziosa dipende da macchine utensili che rimuovono materiale con precisione ripetibile. Questo articolo spiega il percorso di produzione dalla barra al cuscinetto finito, i gradi di precisione che ne derivano e i controlli da effettuare prima di affidarsi a un fornitore.
Ogni anello del cuscinetto di precisione è il prodotto di una sequenza CNC controllata, non di un singolo passaggio di taglio. Il percorso è lo stesso indipendentemente dal fatto che il materiale sia acciaio al cromo GCr15 (52100), acciaio inossidabile 440C o un altro grado di cuscinetto: modellare, indurire, rettificare e rifinire.
Allo stato morbido, i torni CNC trasformano gli anelli interni ed esterni in una forma quasi netta, generando il foro, il diametro esterno, le facce, gli smussi e una scanalatura poco profonda che diventerà successivamente la pista. In questa fase i moderni centri di tornitura mantengono dimensioni comprese tra circa ±15 e ±25 micrometri. Sembra una cosa vaga rispetto alla tolleranza finale, ma è importante: il materiale rimanente deve essere sufficientemente uniforme da consentire alla linea di rettifica di rimuoverlo senza forzare la deformazione dell'anello. La rotazione determina anche l'ortogonalità. Se dopo questa operazione le facce dell'anello non sono perpendicolari al foro, la rettifica non sarà in grado di recuperare completamente l'errore in un secondo momento.
Dopo la tornitura, gli anelli vengono induriti e rinvenuti a circa 58-63 HRC per conferire all'acciaio la resistenza all'usura. Il trattamento termico distorce anche la geometria: gli anelli possono diventare ovali di diversi micrometri e il foro o il diametro esterno possono aumentare o ridursi. L'indurimento non è quindi mai il passo finale. È il passaggio che rende necessaria una rettifica di precisione, perché l'anello indurito può essere corretto solo mediante lavorazione abrasiva.
Nello stato indurito, l'anello attraversa una sequenza di rettifica in cui ciascuna superficie viene rifinita separatamente:
Alla rettifica segue la superfinitura. Una pietra oscillante fine rimuove il metallo strappato e imbrattato lasciato dalla mola, lasciando una pista con una rugosità superficiale Ra compresa tra 0,05 e 0,2 μm per i cuscinetti standard e inferiore a 0,03 μm per le classi di alta precisione. Questo strato superficiale è il punto in cui i cuscinetti funzionano o si guastano precocemente: una pista ruvida genera attrito, calore e rumore molto prima che si manifesti un'usura visibile.
Un cuscinetto è preciso quanto il suo componente meno preciso. Gli elementi volventi e la gabbia che li distanzia hanno le proprie esigenze di lavorazione, ed è qui che si manifesta per la prima volta la riduzione dei costi.
Le sfere d'acciaio iniziano come filo, che viene colato a freddo in sfere grezze, quindi tagliato a fiamma, trattato termicamente e rettificato in diversi passaggi. L'operazione di lappatura finale utilizza piastre fisse con impasto abrasivo per portare le sfere a un livello di precisione che sorprende la maggior parte degli acquirenti alle prime armi: all'interno di un singolo cuscinetto di alta qualità, le sfere hanno un diametro corrispondente a circa 0,5 μm o meno. Le sfere non circolari distribuiscono il carico in modo non uniforme, motivo per cui un produttore che evita la lappatura non può spedire cuscinetti silenziosi o durevoli. Se la tua applicazione dipende da un comportamento di esecuzione coerente, esamina il gradi di sfere in acciaio offerti da un fornitore di cuscinetti dedicato invece di dare per scontato che ogni palla sia uguale.
 Produttori di cuscinetti a sfere in acciaio personalizzati, fabbrica Shanghai Yinin Bearing & Transmission Company è un produttore cinese di cuscinetti a sfere in acciaio e una fabbrica personalizzata di cuscinetti a sfere in acciaio, ... Visualizza il prodotto →
La qualità della sfera è definita dalla norma ISO 3290, dove un numero di grado inferiore significa una tolleranza del diametro più stretta e una migliore sfericità. G20 è il minimo tipico per un cuscinetto a gola profonda standard; G10 e valori più fini sono comuni per macchinari ad alta precisione e velocità. Il grado influisce sullo schema di contatto tra la sfera e la pista, e quindi sul livello di vibrazione e sulla durata del cuscinetto assemblato.
Le gabbie vengono prodotte in tre modi principali:
La gabbia controlla quanto uniformemente le palline rimangono distanziate. Una gabbia con tasche incoerenti consente alla palla di slittare ad alta velocità e di sferragliare durante le partenze a freddo, ed è una delle prime parti a cedere sotto carichi d'urto.
Il grado di precisione non è un'etichetta di marketing; è un insieme di limiti misurabili definiti dalla norma ISO 492 e contrassegnati con P0, P6, P5 o P4. La scala ABEC utilizzata in Nord America segue la stessa logica dimensionale, con ABEC 1 corrispondente a P0 e ABEC 5 vicino a P5. I parametri di rettifica CNC, la frequenza di ravvivatura della mola, il controllo del refrigerante e il feedback di misurazione sono tutti impostati in base al grado che la linea deve contenere.
| Caratteristico | P0 (ABEC1) | P6 (ABEC 3) | P5 (ABEC5) |
|---|---|---|---|
| Deviazione del diametro del foro (μm) | Da 0 a -10 | Da 0 a -8 | Da 0 a -6 |
| Eccentricità radiale del cuscinetto assemblato (μm) | massimo 12 | massimo 8 | massimo 4 |
| Rotondità tipica della pista dopo la rettifica (μm) | 1.0-2.0 | 0,5-1,0 | 0,2-0,5 |
| Rugosità superficiale tipica della pista Ra (μm) | 0,10-0,20 | 0,05-0,12 | 0,025-0,05 |
Passare da P0 a P5 non significa macinare più a lungo. Significa selezionare la materia prima migliore, effettuare gradazioni di macinazione più piccole, ravvivare la mola con maggiore frequenza, utilizzare pietre di superfinitura più fini e misurare in un ambiente a temperatura controllata, perché le tolleranze dei cuscinetti sono definite a 20 °C. Tutto ciò aumenta i tempi e i costi del ciclo, motivo per cui gli acquirenti esperti non specificano P5 per un trasportatore che funziona perfettamente a P0. La regola pratica è scegliere la qualità più bassa che soddisfi i requisiti di velocità, concentricità e rumore dell'applicazione, quindi verificare che il fornitore possa mantenere quella qualità in modo coerente in tutti i lotti di produzione. I limiti esatti variano in base alle dimensioni del cuscinetto e all'edizione dello standard, quindi verificare sempre con il rapporto di ispezione rilasciato con il lotto.
Il Classi di precisione P6 e P5 nei cuscinetti della serie 6000 lavorati a CNC differiscono per deviazione del foro e del diametro esterno, precisione di funzionamento e costo del processo di rettifica stesso. Parallelamente, il accoppiamenti per albero e alloggiamento consigliati per cuscinetti ABEC 5 diventare più critici man mano che le tolleranze si restringono; premendo un anello P5 in un alloggiamento con un'interferenza eccessiva si può deformare la pista oltre la sua precisione di fabbricazione.
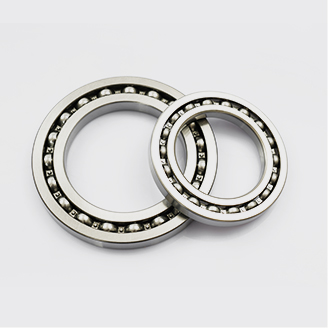
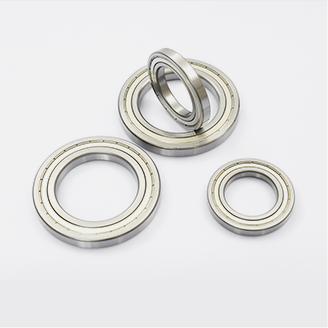
Se hai bisogno di una famiglia concreta da confrontare con quei numeri, il Cuscinetti a sfere a gola profonda serie 6200 sono prodotti esattamente in queste classi di tolleranza e sono tra le serie più ampiamente verificate negli approvvigionamenti industriali.
 Produttori di cuscinetti a sfere a gola profonda serie 6200 personalizzati, fabbrica Shanghai Yinin Bearing & Transmission Company è un produttore cinese di cuscinetti a sfere a gola profonda serie 6200 e produttori di cuscinetti a sfere a gola profonda serie 6200 personalizzati... Visualizza il prodotto →
Anche quando il certificato indica la classe di tolleranza corretta, un cuscinetto può rompersi presto se la linea di lavorazione ha lasciato danni nascosti. Questi cinque difetti sono responsabili della maggior parte dei cedimenti prematuri dei cuscinetti presenti sul mercato:
Il pattern behind all five defects is the same: the bearing passes a basic dimensional check but carries a process fault that shortens service life. That is why suppliers with real machining capability control the process, not just the final inspection numbers.
Non puoi vedere la qualità del processo CNC da una fotografia, ma puoi porre le domande giuste e richiedere i documenti giusti. Utilizzare l'elenco seguente come punto di partenza per la valutazione dei fornitori.
Quando traduci questi controlli in una decisione di acquisto, inizia con la famiglia di cuscinetti adatta alla macchina. Il gamma di cuscinetti a sfere a gola profonda è il punto di partenza predefinito per la maggior parte delle apparecchiature rotanti poiché bilancia capacità di carico, velocità e costi in un'ampia gamma di dimensioni e classi di precisione. Qualunque sia il codice, ricorda che il processo di lavorazione CNC dietro il cuscinetto è invisibile dopo l'assemblaggio, ma modella ogni caratteristica prestazionale che misurerai in seguito. Comprendendo la catena di tornitura, rettifica, superfinitura e misurazione, smetterai di acquistare codici prodotto e inizierai ad acquistare capacità di lavorazione comprovate.
 Fornitori all'ingrosso di cuscinetti a sfere a gola profonda, fabbrica Come fornitori di cuscinetti a sfere a gola profonda in Cina e fabbrica di cuscinetti a sfere a gola profonda, Shanghai Yinin Bearing & Transmission fornisce all'ingrosso ... Visualizza il prodotto →
Contattaci
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: Huangxu Industrial Area, Dantu, Zhenjiang City, Provincia di Jiangsu, Cina
Industrie